
Ein Produktionsunternehmen entscheidet sich für die Einführung eines Manufacturing Execution Systems (MES).
Die Anforderungen wirken zunächst überschaubar: Aufträge sollen digital an die Produktion übergeben werden. Maschinen sollen Stückzahlen zurückmelden. Qualitätsprüfungen sollen dokumentiert und Produktionsdaten automatisch erfasst werden.
Dann beginnt die eigentliche Prozessaufnahme – und plötzlich tauchen Fragen auf, mit denen niemand gerechnet hat:
„Warum wird dieser Auftrag zuerst auf Maschine 3 produziert?"
„Wieso muss bei dieser Produktgruppe vor Produktionsbeginn noch der Schichtleiter freigeben?"
„Warum werden diese beiden Chargen zusammengefasst?"
„Weshalb wird bei diesem Kundenauftrag eine zusätzliche Qualitätsprüfung durchgeführt?"
„Warum läuft dieser Prozess bei euch anders als bei anderen Unternehmen der Branche?"
Die Antwort lautet in vielen Betrieben ähnlich: Weil sich dieser Ablauf über Jahre bewährt hat. Vielleicht wurde er hunderte Male optimiert. Vielleicht steckt darin Erfahrung, die in keiner Arbeitsanweisung vollständig dokumentiert ist. Vielleicht ist genau dieser besondere Ablauf einer der Gründe, warum das Unternehmen schneller, flexibler oder qualitativ besser produziert als der Wettbewerb.
Und dann kommt eine Antwort aus dem MES-Projekt, die viele Digitalisierungsvorhaben in eine unangenehme Richtung lenkt:
„Diesen Prozess bildet unser Standard so nicht ab."
Also, so der naheliegende Reflex, soll der Produktionsprozess angepasst werden.
Doch genau an dieser Stelle lohnt sich eine grundsätzlichere Frage: Muss sich eine erfolgreiche Produktion wirklich an die Software anpassen – oder sollte sich die Software an die Produktion anpassen?
Kein Produktionsbetrieb funktioniert exakt wie der andere
Auf den ersten Blick ähneln sich viele Produktionsunternehmen. Es gibt Kundenaufträge, Produktionsaufträge, Materialien, Maschinen, Mitarbeiter, Qualitätsprüfungen, Rückmeldungen, Lagerbewegungen, Chargen, Ausschuss und Fertigmeldungen. Deshalb liegt die Annahme nahe, dass sich diese Prozesse mit einem standardisierten MES vollständig abbilden lassen.
Auf einer abstrakten Ebene stimmt das sogar. Fast jedes Unternehmen produziert im Kern nach einem Ablauf wie:
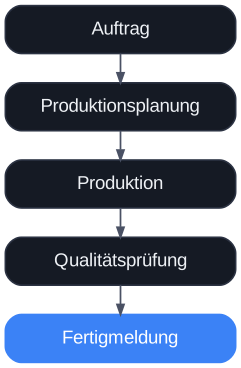
Die Realität steckt jedoch eine Ebene tiefer. Aus diesem einfachen Ablauf wird in einem konkreten Unternehmen möglicherweise:
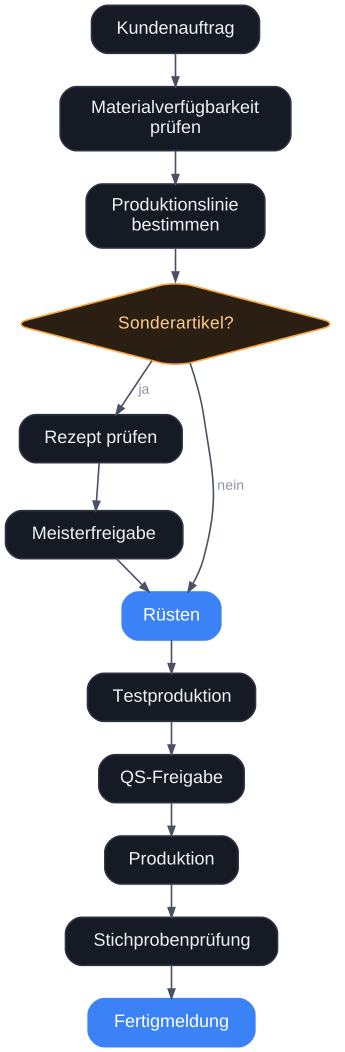
Bei einem anderen Unternehmen derselben Branche sieht der Ablauf wieder anders aus. Nicht unbedingt, weil einer von beiden falsch arbeitet, sondern weil sich Maschinenparks, Produkte, Kundenanforderungen, Qualitätsprozesse, Mitarbeiterorganisation, Logistik, Materialflüsse und Unternehmensgeschichte unterscheiden. Genau deshalb kann ein Produktionsprozess branchentypisch und gleichzeitig hochgradig betriebsspezifisch sein.
Was Normen wie VDI 5600 und ISA-95 tatsächlich regeln – und was sie bewusst offenlassen
Um diese These nicht nur aus der Projekterfahrung, sondern auch normativ zu begründen, lohnt ein Blick auf die beiden wichtigsten Referenzwerke der MES-Welt.
Die deutsche Richtlinie VDI 5600 definiert seit 2007, welche Funktionsbereiche ein Fertigungsmanagementsystem abdecken sollte – unter anderem Auftragsmanagement, Feinplanung und -steuerung, Betriebsmittel-, Material- und Personalmanagement, Datenerfassung, Leistungsanalyse, Qualitätsmanagement, Informationsmanagement und Energiemanagement.[1] Sie beschreibt damit ein Was: welche Aufgaben ein MES leisten muss. Ein Wie – also die konkrete Ausprägung eines Freigabeprozesses, einer Rüstlogik oder einer Chargenregel im jeweiligen Betrieb – schreibt die Richtlinie explizit nicht vor. Genau darin liegt der Grund für ihren modularen Aufbau: Er soll Herstellern und Anwendern bewusst Spielraum für betriebsspezifische Ausprägungen lassen.
International übernimmt diese Rolle die Normenreihe ISA-95 / IEC 62264, „Enterprise-Control System Integration".[2] Sie definiert eine Funktionshierarchie zwischen Unternehmensebene (ERP) und Automatisierungsebene sowie standardisierte Datenmodelle für den Austausch zwischen beiden Welten. Auch ISA-95 legt fest, welche Informationen zwischen den Ebenen fließen sollten – nicht aber, wie ein einzelner Fertigungsschritt inhaltlich ablaufen muss.
Ergänzend beschreibt das MESA-11-Modell der Manufacturing Enterprise Solutions Association elf klassische MES-Kernfunktionen, von der Ressourcenzuordnung über Dispatching und Qualitätsmanagement bis zur Leistungsanalyse.[3] Auch dieses Modell ist als Funktionskatalog zu verstehen, nicht als Vorschrift für einen bestimmten Workflow.
Die Konsequenz ist bemerkenswert: Selbst die etablierten Normen der Branche schreiben keinen einheitlichen Produktionsprozess vor. Sie legen einen gemeinsamen Funktionsrahmen fest – die konkrete Ausgestaltung bleibt bewusst offen. Wenn ein Standardprodukt an dieser Stelle trotzdem einen starren Ablauf erzwingt, ist das eine Entscheidung des jeweiligen Softwareherstellers, keine normative Notwendigkeit.
Ein MES bildet nicht einfach Produktion ab. Es digitalisiert Unternehmenswissen.
Das ist vermutlich die wichtigste Erkenntnis bei der Einführung eines Manufacturing Execution Systems: Ein MES verwaltet nicht einfach Datensätze. Hinter jedem Produktionsworkflow steckt Wissen.
Warum wird ein bestimmter Auftrag auf einer bestimmten Maschine produziert? Warum dürfen manche Mitarbeiter bestimmte Prozesse freigeben und andere nicht? Wann darf ein Auftrag trotz einer Abweichung weiterproduziert werden? Welche Produkte können gemeinsam gerüstet werden? Wann muss eine Qualitätsprüfung wiederholt werden? Wann wird eine Charge gesperrt? Welche Parameter dürfen automatisch gesetzt werden, und wann muss ein Mitarbeiter bewusst entscheiden?
Viele dieser Regeln sind über Jahre oder Jahrzehnte entstanden. Sie basieren auf Erfahrung, auf Fehlern aus der Vergangenheit, auf Kundenanforderungen, Qualitätswissen, Maschinenkenntnis und kontinuierlicher Prozessoptimierung. Ein MES digitalisiert deshalb nicht nur Produktionsaufträge – es digitalisiert einen Teil des Unternehmenswissens. Und genau deshalb sollte man sehr vorsichtig sein, dieses Wissen ausschließlich deshalb zu verändern, weil ein Softwaresystem einen bestimmten Workflow vorsieht.
Diese Beobachtung deckt sich mit einer der einflussreichsten Denkschulen der Managementlehre. Der Resource-based View (Barney, 1991) argumentiert, dass nachhaltige Wettbewerbsvorteile aus Ressourcen entstehen, die wertvoll, selten, schwer imitierbar und organisatorisch verankert sind.[4] Prahalad und Hamel prägten dafür 1990 den Begriff der „Core Competencies" – eingespieltes, oft implizites Prozesswissen, das sich nicht einfach kopieren lässt, weil es über Jahre im Unternehmen gewachsen ist.[5] Ein betriebsspezifischer Freigabeprozess oder eine ungewöhnliche Rüstlogik können exakt diese Kriterien erfüllen: wertvoll, weil sie Qualität oder Durchlaufzeit verbessern; selten, weil sie so am Wettbewerb nicht existieren; schwer imitierbar, weil sie auf jahrelanger Erfahrung beruhen. Genau solches Wissen unreflektiert an ein starres Softwareschema anzupassen, kann diesen Vorteil beschädigen, bevor überhaupt evaluiert wurde, ob er einen hat.
Nicht jeder Sonderprozess ist ein guter Prozess
Bei Digitalisierungsprojekten hört man häufig eine berechtigte Gegenposition: „Wir sollten nicht einfach digitalisieren, was wir schon immer gemacht haben." Das stimmt. Ein Prozess ist nicht automatisch gut, nur weil er seit 15 Jahren existiert.
Vielleicht wurde irgendwann eine Excel-Liste eingeführt, weil eine Schnittstelle fehlte. Vielleicht trägt jemand Daten doppelt ein, weil zwei Systeme nicht miteinander kommunizieren. Vielleicht gibt es eine manuelle Freigabe, die heute automatisiert werden könnte. Vielleicht existiert ein Prozessschritt nur noch, weil eine Maschine irgendwann eine technische Einschränkung hatte, die längst nicht mehr besteht.
Deshalb sollte ein individuelles MES niemals bedeuten: „Wir programmieren exakt den heutigen Ablauf nach." Vor der Digitalisierung sollten stattdessen Fragen stehen wie: Warum gibt es diesen Prozessschritt? Welches Problem löst er? Wer benötigt diese Information? Kann er automatisiert werden oder entfallen? Gibt es Doppelarbeiten? Welche Entscheidung benötigt tatsächlich einen Menschen, welche Regel kann Software übernehmen? Und: Welche Besonderheit stellt einen echten Wettbewerbsvorteil dar?
Erst danach sollte der digitale Prozess entstehen. Ein individuelles MES bedeutet also nicht, bestehende Prozesse in Beton zu gießen. Es bedeutet, sie zuerst zu verstehen und anschließend gezielt zu digitalisieren.
Standardisierung ist gut – solange sie den richtigen Bereich betrifft
Ein individuelles MES bedeutet zudem nicht, dass alles individuell entwickelt werden muss. Im Gegenteil: Viele Funktionen unterscheiden Unternehmen kaum voneinander – Benutzeranmeldung, Rollen und Berechtigungen, Logging, Datenbanken, Authentifizierung, Audit Trails, technische Kommunikation, Dateiablage, Schnittstellenmechanismen. Es wäre wenig sinnvoll, solche Grundfunktionen für jedes Projekt neu zu erfinden.
Interessanter wird die Frage dort, wo Prozesse direkt mit dem Geschäftsmodell verbunden sind: Wie wird produziert? Wie wird ein Auftrag freigegeben? Wie erfolgt die Rüstung? Wie werden Materialien bereitgestellt? Wie wird Qualität sichergestellt? Wie werden Abweichungen behandelt? Wie wird entschieden, welche Maschine produziert? Wie laufen Nacharbeiten? Wie erfolgt Rückverfolgbarkeit? Hier kann Individualität einen erheblichen Wert besitzen.
Eine sinnvolle Leitlinie könnte deshalb lauten: Standardisieren, wo Standardisierung keinen Wettbewerbsvorteil kostet. Individualisieren, wo der eigene Prozess den Unterschied macht.
Wenn die MES-Einführung zum Prozessumbau wird
Bei einem klassischen Standard-MES gibt es grundsätzlich zwei Fälle: Der Unternehmensprozess passt zum MES – oder er passt nicht, und der Prozess wird angepasst.
Der zweite Fall ist nicht grundsätzlich schlecht. Manchmal zwingt ein Standardprodukt ein Unternehmen dazu, historisch gewachsene Prozesse zu hinterfragen. Das kann sogar sehr wertvoll sein. Problematisch wird es aber, wenn der einzige Grund für die Prozessänderung lautet: „Die Software kann es nicht anders." Denn damit verschiebt sich die Priorität. Nicht mehr die Produktion bestimmt, wie optimal gearbeitet wird – die technischen Grenzen der Software bestimmen den Prozess.
Gerade bei erfolgreichen, spezialisierten Produktionsunternehmen sollte man hier genauer hinsehen. Denn möglicherweise wurde genau dieser ungewöhnliche Prozess über viele Jahre optimiert.
Ein Beispiel: Die Produktionsfreigabe
Nehmen wir ein Unternehmen mit einem speziellen Freigabeprozess. Im direkten Vergleich wird der Unterschied deutlich:
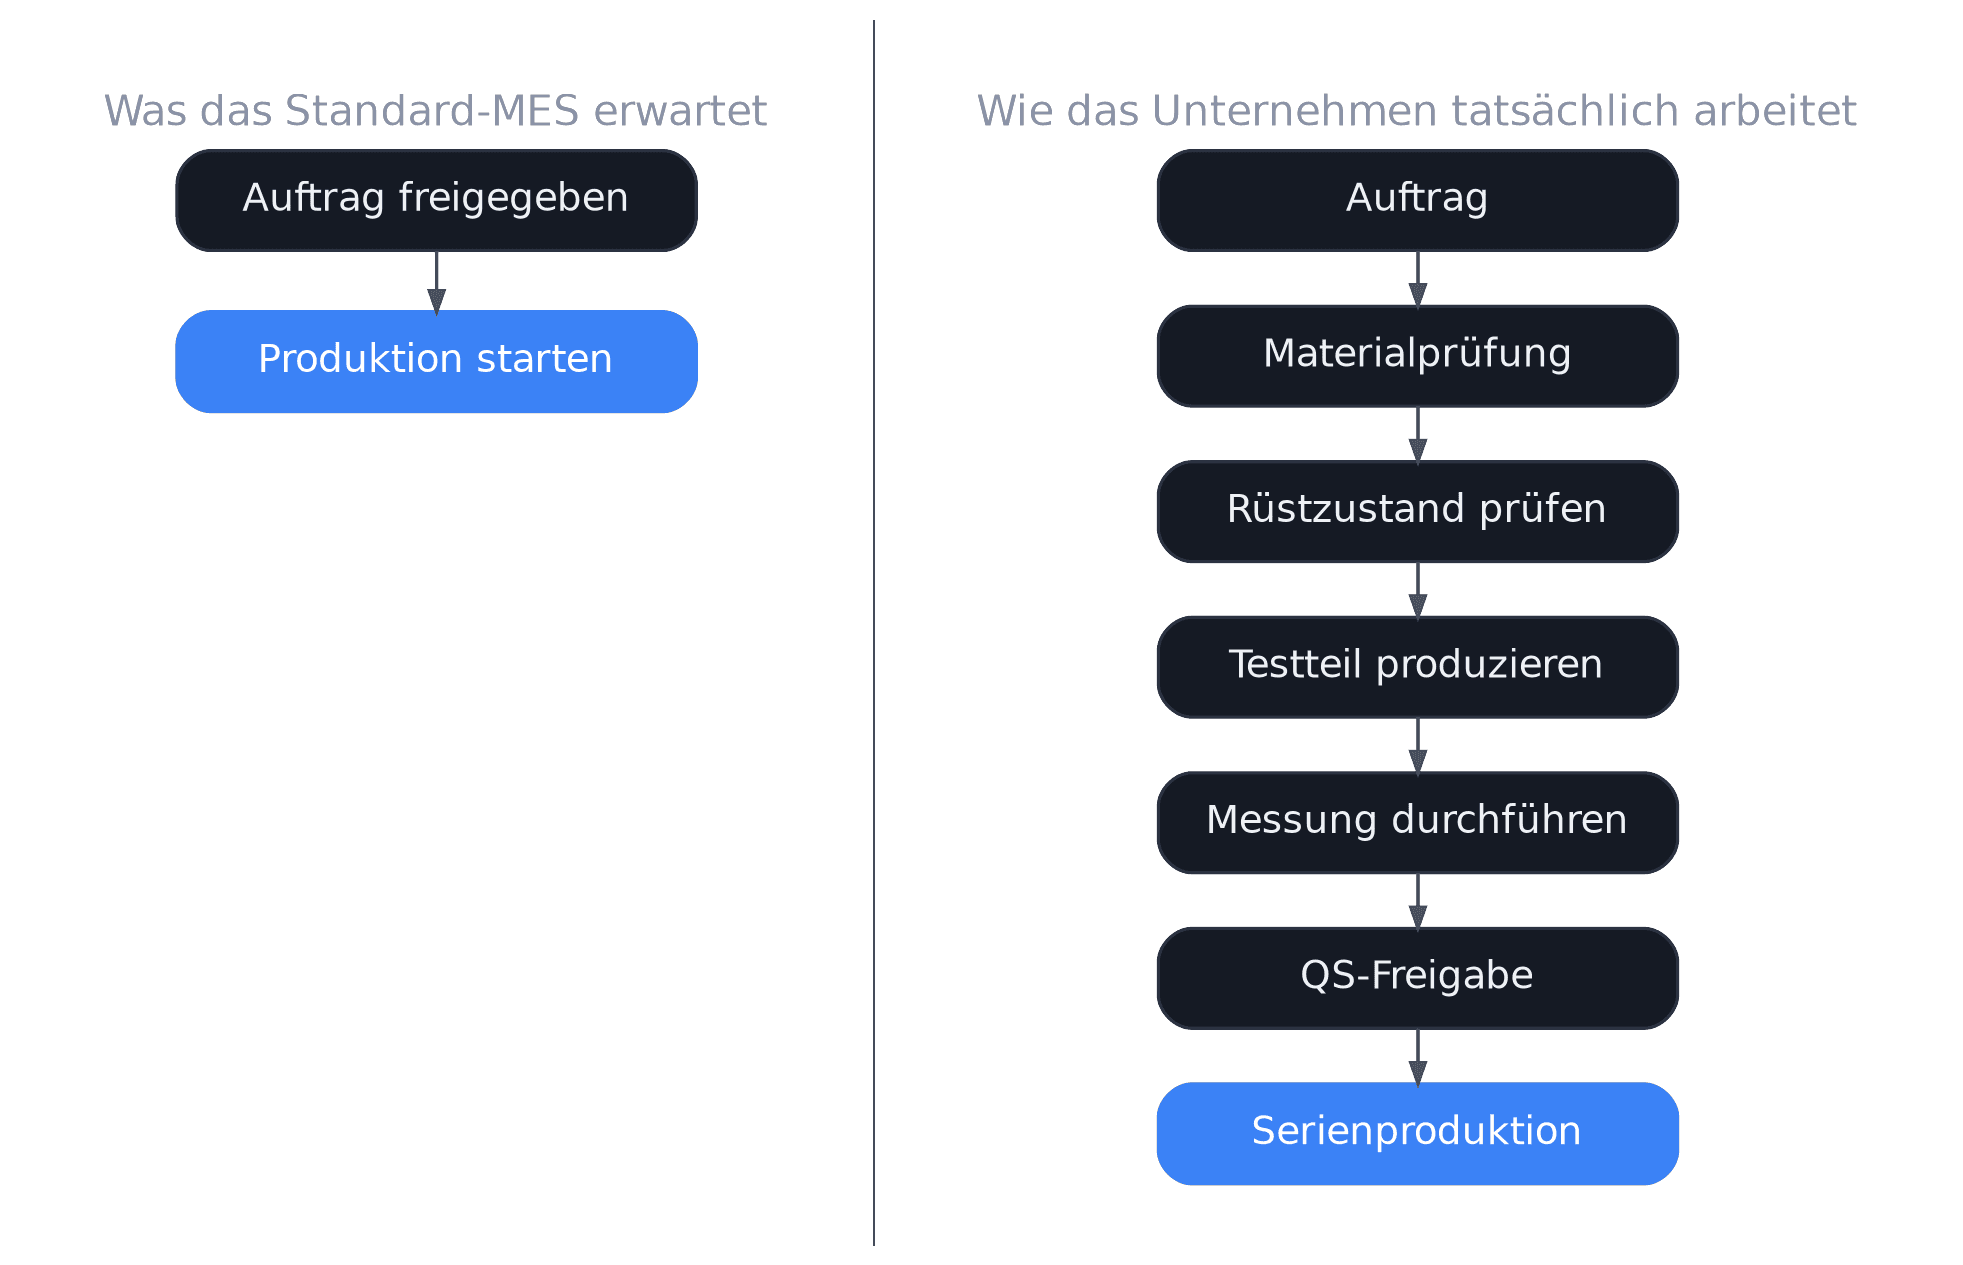
Man könnte nun versuchen, diesen Ablauf auf den Standardprozess zu reduzieren. Oder man betrachtet ihn genauer. Vielleicht produziert das Unternehmen hochpräzise Bauteile. Vielleicht verhindert genau diese Testproduktion Ausschuss. Vielleicht ist die zusätzliche Prüfung aufgrund spezieller Kundenanforderungen notwendig. Dann ist dieser Workflow kein unnötiger Sonderprozess – er ist Teil der Qualitätssicherung. Und damit Teil des Geschäftsmodells.
Besonders erfolgreiche Unternehmen sind häufig gerade nicht vollständig standardisiert
Das klingt zunächst widersprüchlich.
Natürlich benötigen Industrieunternehmen Standards – ohne standardisierte Prozesse wäre reproduzierbare Produktion kaum möglich. Aber erfolgreiche Unternehmen entwickeln zusätzlich eigene Methoden: besondere Rüststrategien, spezielle Qualitätsprüfungen, optimierte Materialflüsse, eigene Produktionslogiken, spezifische Freigabeverfahren, intelligente Maschinenbelegung, besondere Nacharbeitsprozesse.
Diese Abläufe entstehen nicht unbedingt, weil Standardverfahren unbekannt wären. Sie entstehen häufig, weil das Unternehmen über Jahre gelernt hat: Für unsere Produkte, unsere Maschinen und unsere Kunden funktioniert es so besser. Genau dort kann Individualsoftware ihren größten Wert entfalten – nicht dort, wo sie Standardprozesse neu erfindet, sondern dort, wo sie das spezifische Prozesswissen des Unternehmens unterstützt.
Aber irgendwann wird auch das Standard-MES individuell
Eine interessante Entwicklung zeigt sich bei vielen großen Softwareeinführungen. Zu Beginn wird bewusst ein Standardprodukt gewählt. Dann entstehen die ersten Anforderungen: ein zusätzliches Feld hier, ein abweichender Freigabeprozess dort, eine Sondermaske, eine eigene Schnittstelle für eine bestimmte Maschine, ein kundenspezifischer Report, schließlich eine eigene Logik für einen einzelnen Standort.
Nach einigen Jahren sieht das System dann faktisch so aus:
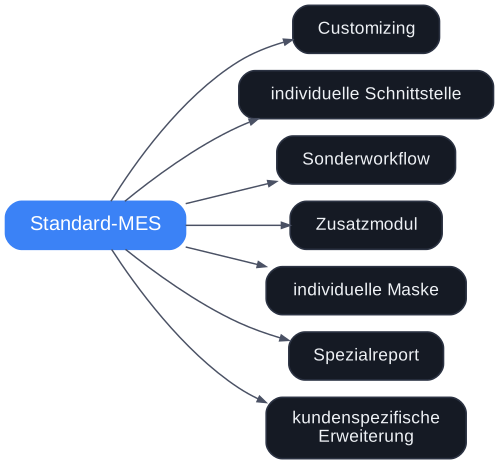
Das Ergebnis ist dann faktisch ebenfalls ein individuelles System – nur basiert es weiterhin auf den technischen Grenzen, Lizenzmodellen und Erweiterungsmöglichkeiten des ursprünglichen Produkts. Auch die Trovarit-Studie „ERP in der Praxis 2024/2025" beschreibt dieses Spannungsfeld: Die Dokumentation von Software-Anpassungen zählt seit Jahren zu den am schwächsten bewerteten Aspekten von Einführungsprojekten, während gerade kleinere Installationen unter „mangelnder Anpassbarkeit" leiden.[6] Anpassung an sich ist also kein Nebeneffekt gescheiterter Projekte – sie ist in vielen Einführungen von Anfang an fester Bestandteil, wird aber selten mit derselben Sorgfalt geplant wie die Einführung des Standardprodukts selbst.
Deshalb sollte vor einer MES-Einführung auch die Frage erlaubt sein: Ab welchem Individualisierungsgrad ist ein stark angepasstes Standard-MES komplizierter als ein bewusst individuell entwickeltes MES?
Standard-MES oder individuelles MES?
Es gibt darauf keine allgemeingültige Antwort.
Ein Standard-MES kann genau die richtige Lösung sein – insbesondere dann, wenn die Produktionsprozesse weitgehend etablierten Branchenstandards entsprechen, passende Branchenmodule existieren, möglichst wenig Individualentwicklung gewünscht ist, Funktionen schnell verfügbar sein sollen und bestehende Standardprozesse übernommen werden können.
Ein individuelles MES wird dagegen interessanter, wenn Produktionsprozesse stark betriebsspezifisch sind, genau diese Besonderheiten einen Wettbewerbsvorteil darstellen, viele unterschiedliche Maschinen integriert werden müssen, bestehende Systeme weiterverwendet werden sollen, besondere Workflows notwendig sind, eine schrittweise Digitalisierung gewünscht ist oder sich Prozesse regelmäßig verändern.
Die eigentliche Frage lautet deshalb nicht „Ist Standardsoftware oder Individualsoftware besser?", sondern: Wie weit unterscheidet sich unser tatsächlicher Produktionsprozess vom Standard – und was kostet uns diese Differenz, wenn wir sie aufgeben?
Individualsoftware bedeutet nicht zwangsläufig einen großen Monolithen
Beim Begriff „individuelles MES" entsteht schnell das Bild einer riesigen, in sich geschlossenen Software. Eine moderne Architektur muss aber nicht so aussehen. Im Gegenteil: Ein individuelles MES kann modular aufgebaut werden.
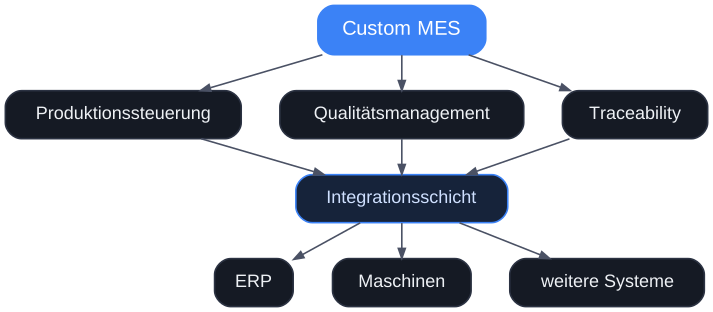
Dabei muss nicht jede vorhandene Anwendung ersetzt werden. Vielleicht existiert bereits ein sehr gutes ERP – dann bleibt das ERP. Vielleicht gibt es ein etabliertes Qualitätsmanagementsystem – auch dieses kann bestehen bleiben. Vielleicht besitzt eine Maschine bereits einen geeigneten OPC-UA-Server – auch dieser kann weiterverwendet werden. Das MES schließt dann die Lücke zwischen den Systemen und bildet genau jene Produktionslogik ab, die bislang fehlt.
Das ERP muss kein MES werden
Gerade in Produktionsunternehmen findet man häufig eine weitere Situation: Viele Prozesse werden im ERP abgebildet, weil dort bereits Aufträge, Artikel, Kunden, Materialien und Stücklisten vorhanden sind. Das ist sinnvoll. Problematisch wird es, wenn versucht wird, jede maschinennahe Produktionslogik ebenfalls im ERP abzubilden.
Ein möglicher Aufbau ist stattdessen:

Das ERP bleibt das führende kaufmännische System. Das MES übernimmt die operative Produktionslogik. Die Maschine erledigt den eigentlichen Prozess. Jedes System besitzt damit eine klare Verantwortung.
Brownfield spielt beim MES eine entscheidende Rolle
Nur wenige Unternehmen beginnen mit einem komplett neuen Maschinenpark. Eine reale Produktionslandschaft besteht vielleicht aus einer Maschine mit OPC UA, einer mit Siemens S7, einer mit Modbus, einer mit proprietärem TCP, einer mit RS232 und einer mit rein digitalem Signal – nebeneinander, oft über mehrere Maschinengenerationen gewachsen. Wie ein solcher Brownfield-Bestand systematisch angebunden werden kann, ohne dass jede Maschine zum Sonderfall wird, haben wir in unserem Beitrag zur Brownfield-Integration ausführlicher beschrieben.
Ein individuelles MES kann diese Realität von Beginn an berücksichtigen. Die Maschinen müssen nicht alle dieselbe Schnittstelle besitzen. Zwischen Maschinen und MES kann eine Integrationsschicht entstehen:
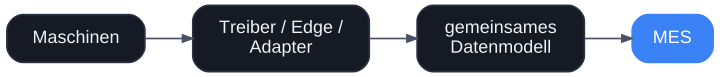
Damit wird das eigentliche MES nicht mit gerätespezifischen Details belastet. Ein Maschinenwechsel bedeutet dann idealerweise nicht, dass die komplette Produktionssoftware verändert werden muss.
Auch Messaging kann ein wichtiger Bestandteil werden
Je mehr Maschinen, Dienste und Anwendungen beteiligt sind, desto problematischer werden direkte Punkt-zu-Punkt-Verbindungen. Aus einer einfachen Verbindung „Maschine → MES" wird irgendwann ein Geflecht aus MES, Dashboard, Qualitätssystem, Historisierung und Analytics, die alle dieselben Rohdaten benötigen.
Eine Messaging-Infrastruktur kann diese Komponenten voneinander entkoppeln:
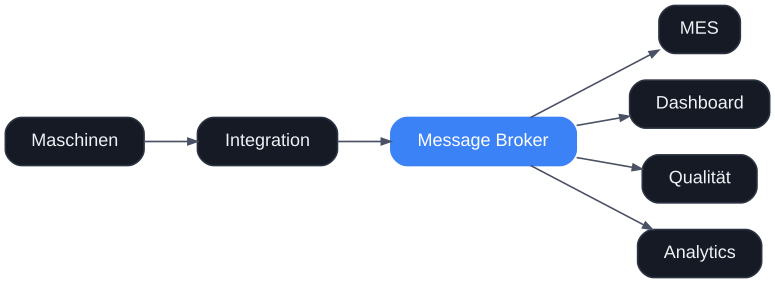
Das MES muss dadurch nicht zwangsläufig zur zentralen Datendrehscheibe für jede einzelne Information werden – es ist ein Teilnehmer einer größeren Produktionsarchitektur. Wie eine solche Entkopplung konkret aussehen kann, haben wir in unserem Beitrag zum Thema Messaging in der Produktion vertieft. Gerade bei komplexen Anlagen kann diese Entkopplung langfristig wichtiger sein als die einzelne MES-Funktion.
Ein Custom MES muss nicht als Big-Bang-Projekt entstehen
Eine der interessantesten Möglichkeiten einer individuellen Lösung ist die schrittweise Einführung. Statt sofort die komplette Produktion auf ein neues MES per Stichtag umzustellen, kann man mit einem konkreten Problem beginnen:
Phase 1 – Produktionsaufträge digital bereitstellen (ERP → MES → Arbeitsplatz).
Phase 2 – Maschinenrückmeldungen automatisieren (Maschine → MES).
Phase 3 – Qualitätsprozesse integrieren (Produktion → Prüfung → Freigabe).
Phase 4 – Traceability ergänzen (Material + Charge + Maschine + Auftrag = Rückverfolgbarkeit).
Phase 5 – Produktionsdaten analysieren (Maschinendaten → Produktionshistorie → Analyse).
Damit wächst das MES entlang konkreter Anforderungen, statt von Beginn an alle denkbaren Funktionen abdecken zu müssen.
Mit einem Problem beginnen – nicht mit einer Funktionsliste
Bei großen Softwaresystemen entsteht schnell eine Anforderungsliste mit hunderten Punkten: Auftragsverwaltung, BDE, MDE, OEE, Traceability, QS, Wartung, Dashboard, Planung, Reporting – und so weiter. Das Problem dabei: Nicht jede Funktion besitzt denselben Nutzen.
Ein besserer Einstieg ist eine konkrete Frage: „Warum wissen wir aktuell nicht zuverlässig, welcher Auftrag gerade auf welcher Maschine produziert wird?" Oder: „Warum müssen Produktionsmengen manuell ins ERP übertragen werden?" Oder: „Warum ist bei einer Reklamation die Rückverfolgung einer Charge so aufwendig?"
Dann beginnt die Digitalisierung bei einem realen Problem, zum Beispiel:
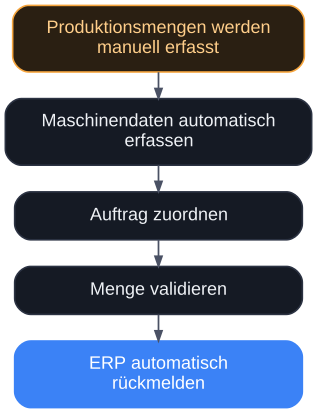
Der Nutzen ist unmittelbar messbar. Und die dabei entstehende Architektur kann später erweitert werden.
Ein Custom MES kann mit dem Unternehmen wachsen
Produktionsunternehmen verändern sich: neue Produkte, Kunden, Maschinen, Standorte, Qualitätsanforderungen und Produktionsverfahren kommen hinzu. Ein Prozess, der heute optimal ist, kann in fünf Jahren anders aussehen.
Individualsoftware sollte deshalb nicht nur den aktuellen Prozess abbilden. Sie sollte so strukturiert sein, dass sich dieser Prozess weiterentwickeln kann – durch eine modulare Architektur, dokumentierte APIs, standardisierte Datenmodelle, klare Verantwortlichkeiten, automatisierte Tests, versionierte Schnittstellen und eine getrennte Maschinenintegration. Die langfristige Wartbarkeit ist bei einem Custom MES mindestens genauso wichtig wie die erste Implementierung.
Die Benutzeroberfläche kann dem tatsächlichen Arbeitsplatz folgen
Ein weiterer Vorteil individueller Produktionssoftware liegt in der Bedienung. Ein Standard-MES muss sehr viele mögliche Unternehmen und Prozesse unterstützen, wodurch teilweise umfangreiche Masken mit zahlreichen Funktionen entstehen. Ein individueller Arbeitsplatz kann dagegen genau die Informationen zeigen, die an diesem Produktionsschritt tatsächlich benötigt werden, etwa:
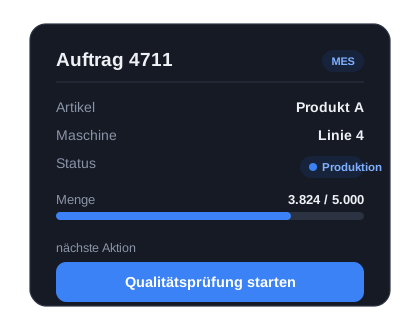
Der Mitarbeiter sieht nicht das gesamte MES. Er sieht seinen Prozess. Genau das kann die Bedienung erheblich vereinfachen.
Prozessautomatisierung wird dadurch deutlich interessanter
Wenn das MES den tatsächlichen Prozess kennt, kann es nicht nur Daten anzeigen – es kann Abläufe aktiv unterstützen, etwa indem es prüft, ob das richtige Rezept vorhanden ist, ob Maschinenparameter passen, ob Material verfügbar ist, bevor es die Produktion freigibt, Messwerte überwacht, eine QS-Prüfung auslöst und den Auftrag am Ende fertigmeldet.
Manuelle Arbeitsschritte bleiben dort bestehen, wo sie fachlich notwendig sind. Andere Schritte können automatisiert werden. Dadurch verändert sich die Rolle des MES: Es ist nicht nur eine Datenbank für Produktionsinformationen, sondern wird zum digitalen Begleiter des Produktionsprozesses.
Trotzdem gibt es gute Gründe gegen ein individuelles MES
Ein Custom MES ist kein Selbstzweck. Es bringt Verantwortung mit sich: Die Software muss entwickelt, getestet, dokumentiert, betrieben, aktualisiert, überwacht und abgesichert werden.
Ein Unternehmen sollte deshalb kein individuelles MES entwickeln, nur weil ein Standardprodukt an zwei Stellen nicht perfekt passt. Wenn 95 Prozent der Prozesse bereits hervorragend von einer vorhandenen Standardlösung unterstützt werden, ist Customizing möglicherweise die wirtschaftlich bessere Lösung. Auch das bestätigt die eingangs zitierte Trovarit-Studie: Größere, standardisierte Installationen berichten seltener von Anpassungsproblemen als kleine Individualprojekte, und Prozessautomatisierung auf Basis eines Standards wird von vielen Anwendern gegenüber tiefem Customizing sogar bevorzugt.[6]
Individualsoftware wird also nicht dort interessant, wo irgendein Detail nicht passt, sondern dort, wo der Nutzen der individuellen Prozesse die zusätzlichen Entwicklungs- und Betriebskosten nachweislich rechtfertigt. Genau deshalb gehört vor jede Entscheidung eine ehrliche, am besten quantifizierte Bewertung.
Die entscheidende Frage lautet nicht Build or Buy
Oft wird die Entscheidung reduziert auf „Standard-MES kaufen" oder „MES selbst entwickeln". In der Praxis gibt es deutlich mehr Möglichkeiten, zum Beispiel eine Kombination aus ERP, Standardkomponenten, Identity Provider, Message Broker, individueller Produktionslogik und bestehenden Maschinen.
Ein modernes Custom MES muss also nicht bedeuten, jedes technische Rad neu zu erfinden. Es kann bedeuten: Standardtechnologie für Standardprobleme, Individualsoftware für individuelle Prozesse. Das reduziert Entwicklungsaufwand und erhält gleichzeitig die notwendige Flexibilität.
Genau hier setzt unser Verständnis von xpand an
Bei xpand betrachten wir Produktionsdigitalisierung nicht als Versuch, jedem Unternehmen denselben Prozess überzustülpen. Ausgangspunkt ist der tatsächliche Produktionsablauf: Welche Systeme sind bereits vorhanden? Welche Maschinen müssen eingebunden werden? Wo entstehen heute manuelle Medienbrüche? Welche Prozesse funktionieren bereits hervorragend? Welche Abläufe sollten vereinfacht werden? Wo befindet sich betriebsspezifisches Know-how? Und welche Informationen fehlen, um bessere Entscheidungen treffen zu können?
Daraus kann beispielsweise eine Architektur entstehen:
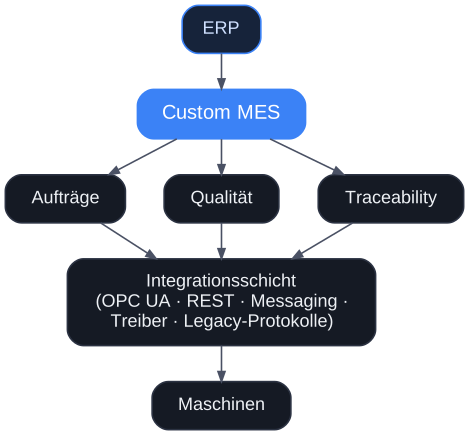
Bestehende Systeme werden dabei nicht automatisch ersetzt. Sie werden dort integriert, wo sie bereits eine Aufgabe gut erfüllen. Individualsoftware schließt die Lücken dazwischen.
Das Ziel ist nicht maximale Individualität
Der Begriff „Custom MES" wird leicht missverstanden. Das Ziel ist nicht, dass jeder Knopf, jedes Feld und jeder technische Bestandteil individuell entwickelt werden muss – das wäre teuer und unnötig. Das Ziel lautet vielmehr: Die Softwarearchitektur soll genügend Freiheit besitzen, damit der Produktionsprozess nicht aufgrund technischer Produktgrenzen verschlechtert werden muss.
Das ist ein wesentlicher Unterschied. Technische Standards können weiterhin genutzt werden – Standardprotokolle, Standarddatenbanken, Standardframeworks, etablierte Security-Verfahren, Standardsoftware für Nebenprozesse. Individuell wird vor allem das, was das Unternehmen selbst individuell macht: sein Produktionsprozess.
Checkliste: Wann sollte man über ein Custom MES nachdenken?
Ein individuelles MES kann besonders interessant sein, wenn mehrere dieser Aussagen zutreffen:
- Unsere Produktionsprozesse unterscheiden sich deutlich vom Branchenstandard.
- Diese Unterschiede sind bewusst entstanden und verschaffen uns Vorteile.
- Wir besitzen viele unterschiedliche Maschinen und Maschinengenerationen.
- Ein Standard-MES müsste stark angepasst werden, um unsere Prozesse abzubilden.
- Wir möchten bestehende ERP-, Qualitäts- oder Planungssysteme weiterverwenden.
- Unsere Prozesse verändern sich regelmäßig.
- Wir möchten schrittweise digitalisieren statt eine komplette Plattform auf einmal einzuführen.
- Maschinenkommunikation und Produktionsprozesse sollen eng zusammenspielen.
- Wir benötigen sehr spezifische Bedienoberflächen für einzelne Arbeitsplätze.
- Unsere Produktionslogik ist ein wichtiger Teil unseres Unternehmenswissens.
Treffen dagegen kaum solche Punkte zu und existiert bereits ein Standard-MES, das die Anforderungen weitgehend erfüllt, kann dessen Einführung die einfachere und wirtschaftlichere Lösung sein.
Häufige Fragen
Ist ein individuelles MES immer teurer als ein Standard-MES?
In der Anschaffung meist ja, über den gesamten Lebenszyklus nicht automatisch. Ein stark angepasstes Standard-MES verursacht ebenfalls Entwicklungs-, Lizenz- und Wartungskosten für Customizing – oft ohne dieselbe Kontrolle über Architektur und Erweiterbarkeit. Entscheidend ist der Individualisierungsgrad, nicht die Kategorie der Software.
Widerspricht ein individuelles MES dem Gedanken der Standardisierung?
Nein. Auch ein individuelles MES nutzt Standardtechnologien wie ISA-95-Datenmodelle, OPC UA oder etablierte Security-Verfahren. Individualisiert wird gezielt der Teil, der den eigenen Produktionsprozess ausmacht – nicht die technische Infrastruktur darunter.
Muss ein Custom MES das ERP oder bestehende Qualitätssysteme ersetzen?
Nicht zwangsläufig. In vielen Projekten bleibt das ERP das führende kaufmännische System, bestehende QM-Systeme bleiben im Einsatz, und das MES übernimmt gezielt die operative Produktionslogik, die bislang nirgends abgebildet war.
Wie startet man ein Custom-MES-Projekt ohne unkalkulierbares Risiko?
Am besten mit einem konkreten, klar abgrenzbaren Problem statt einer vollständigen Funktionsliste – etwa der automatisierten Rückmeldung von Maschinendaten – und einer Architektur, die sich in weiteren Phasen erweitern lässt, statt eines Big-Bang-Rollouts.
Fazit: Die Software sollte den Wettbewerbsvorteil nicht wegstandardisieren
Standardisierung ist ein wichtiger Bestandteil industrieller Produktion. Ohne Standards wären stabile Qualität, reproduzierbare Prozesse und effiziente Abläufe kaum möglich. Aber Standardisierung besitzt eine Grenze: Ein Unternehmen sollte nicht genau jene Prozesse aufgeben, mit denen es seit Jahren erfolgreich ist, nur weil eine Software einen anderen Ablauf vorsieht.
Die bessere Frage lautet: Welche Prozesse sollten wir standardisieren – und welche machen uns besonders? Ein modernes MES sollte beide Bereiche unterstützen. Standardtechnologien können die technische Grundlage schaffen. Individuelle Software kann dort eingesetzt werden, wo Produktionswissen, besondere Abläufe und Wettbewerbsvorteile berücksichtigt werden müssen.
Denn am Ende verwaltet ein MES nicht einfach Aufträge, Maschinen, Mengen und Chargen. Es bildet ab, wie dieses Unternehmen produziert. Und in dieser Frage steckt wesentlich mehr als eine Softwarefunktion.
Ein MES bildet nicht einfach Produktion ab. Es digitalisiert Unternehmenswissen.
Genau deshalb sollte dieses Wissen nicht dem System folgen müssen.
Das System sollte dem Unternehmen helfen, dieses Wissen besser zu nutzen.
Quellen und weiterführende Normen
- VDI 5600 Blatt 1 – Fertigungsmanagementsysteme (Manufacturing Execution Systems – MES), Verein Deutscher Ingenieure. Siehe VDI 5600 Blatt 1 und die Einordnung bei GFOS: VDI 5600 – Standards für MES-Systeme. ↑
- ISA-95 / IEC 62264 – Enterprise-Control System Integration, International Society of Automation. Siehe ISA-95 Standard und IEC 62264 (Wikipedia). ↑
- MESA International – History of the MESA Models (MESA-11), Manufacturing Enterprise Solutions Association. Siehe mesa.org: History of the MESA Models sowie die Kurzübersicht bei Symestic: Die 11 MESA-Funktionen. ↑
- Barney, J. (1991): Firm Resources and Sustained Competitive Advantage, Journal of Management. Überblick zu den terminologischen Grundlagen des Resource-based View z. B. bei Springer: Terminologische Grundlagen des Resource-based View. ↑
- Prahalad, C.K. / Hamel, G. (1990): The Core Competence of the Corporation, Harvard Business Review. Deutschsprachige Einordnung u. a. bei VHB: Kernkompetenzen. ↑
- Trovarit AG / IT-Matchmaker – ERP in der Praxis 2024/2025, Management Summary. Siehe Management Summary (PDF). Hinweis: Die Studie bezieht sich primär auf ERP-Einführungen; die Aussagen zu Anpassungsdokumentation und Anpassbarkeit lassen sich in ihrer Grundtendenz auf MES-Projekte übertragen, sind jedoch nicht MES-spezifisch erhoben. ↑